Pengujian Coating & Adhesi Pipa Berselimut PTFE - Bagian 1
News Details
Pendahuluan: Mengapa Cat Eksterior Penting
Ketika pembeli mencari pipa berlapis PTFE dan fitting pipa berlapis PTFE berkualitas tinggi, fokus hampir selalu pada bagian dalam. Semua orang tahu bahwa lapisan fluoropolimer (PTFE) bagian dalam bertindak sebagai perisai tak terkalahkan terhadap asam kuat, alkali keras, dan bahan kimia beracun.
Namun, ada pertanyaan yang sama pentingnya yang banyak diabaikan oleh insinyur proyek: Apa yang melindungi pipa baja bagian luar?
Di pabrik pengolahan kimia, pabrik pupuk, dan pelabuhan laut yang khas, udara sekitar sangat keras. Isinya dengan kelembaban atmosfer, kelembaban tinggi, semprotan garam, dan uap asam halus. Jika pipa baja bagian luar tidak dilindungi dengan baik, akan mulai berkarat dari luar. Seiring waktu, korosi eksterior parah dapat menghancurkan cangkang baja, memaksa penutupan pabrik yang mahal—bahkan jika lapisan PTFE bagian dalam masih utuh sempurna.
Untuk mencegah hal ini terjadi, setiap batch pipa berlapis PTFE yang diproduksi di fasilitas kami melalui proses uji lapisan yang ketat dan multi-langkah. Berikut adalah langkah demi langkah jelas tentang bagaimana kami memastikan pipa Anda tetap terlindungi baik dari dalam maupun luar.
Langkah 1: Persiapan Permukaan (Menciptakan "Efek Velcro")
Pernahkah Anda mencoba menempelkan pita lengket standar pada lembar kaca yang sangat halus? Ia terlepas dengan hampir tanpa usaha. Tapi jika Anda menempelkan pita yang sama pada kain yang sedikit kasar, ia menempel erat.
Aturan yang sama persis berlaku untuk mengecat pipa baja. Anda tidak bisa sekadar menyemprotkan cat cair pada tabung baja karbon halus dan berharap ia tetap menempel selama 10 atau 15 tahun.
-
Sandblasting Abrasif: Sebelum cat menyentuh logam, pipa baja mentah dibilas dengan partikel abrasive kecil berkecepatan tinggi. Proses ini langsung menghilangkan semua skala pabrik, oksidasi gelap, kotoran, dan bintik karat mikroskopis.
-
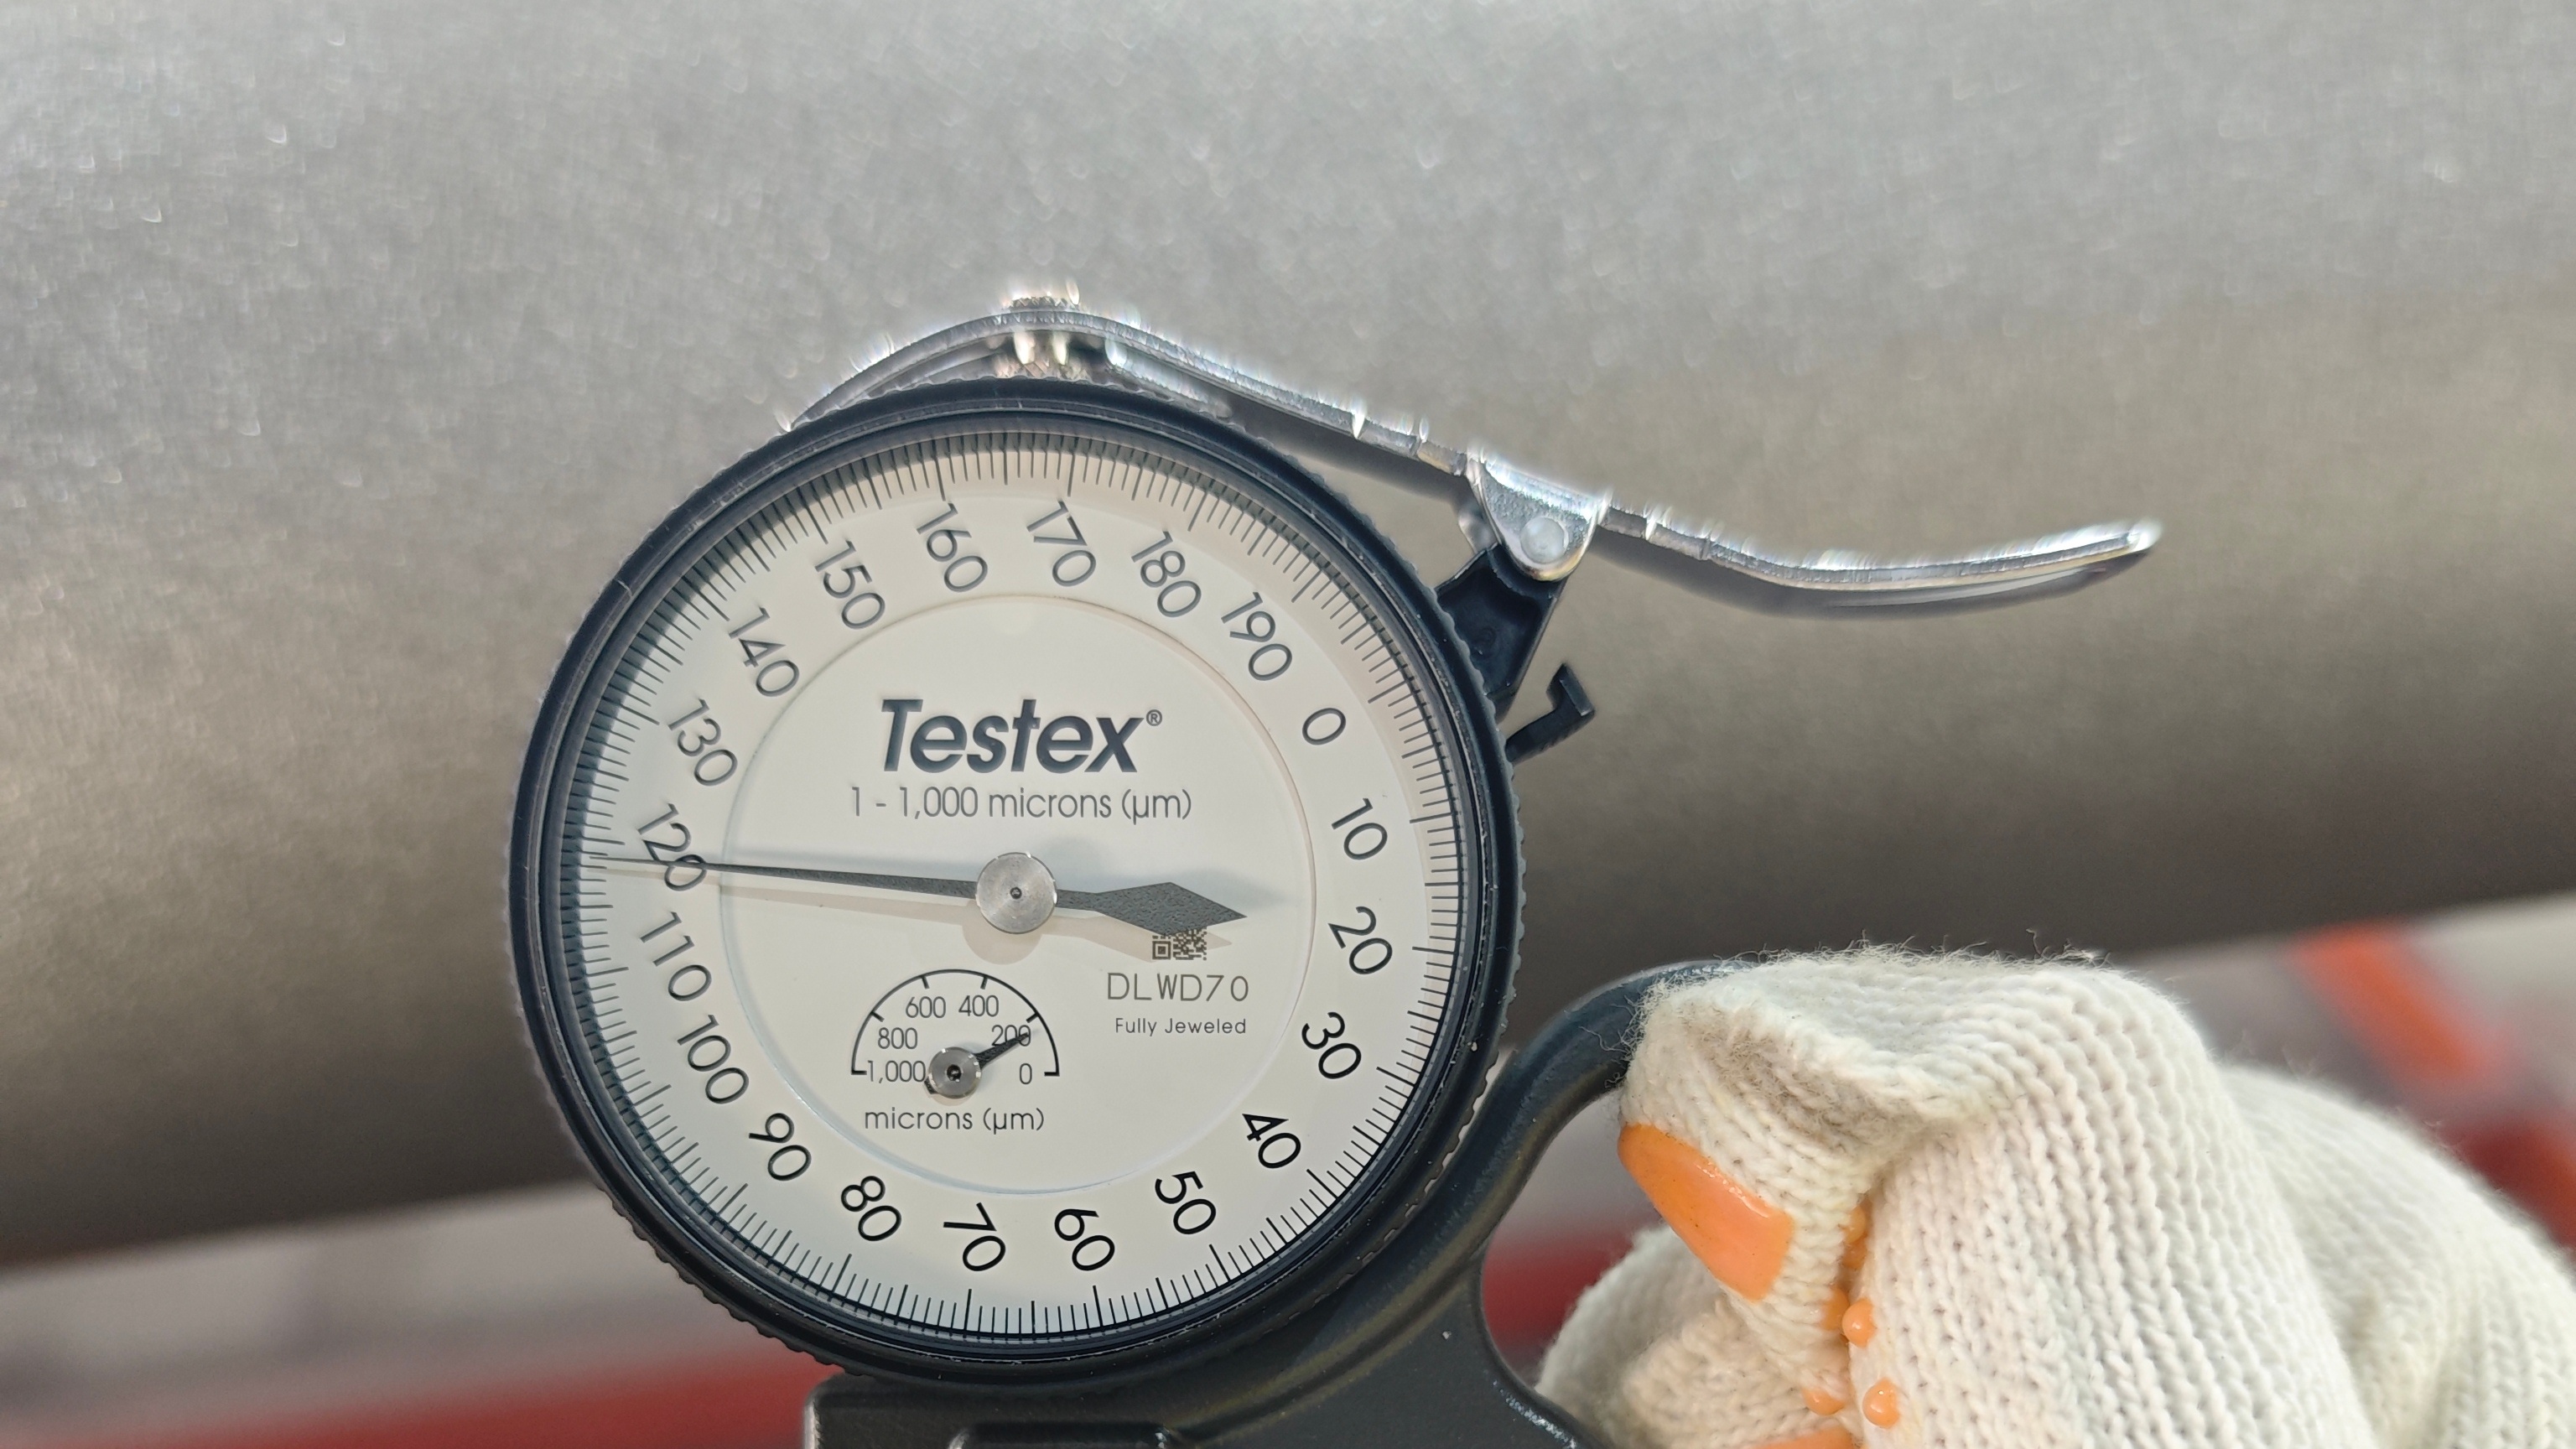
Mengukur Profil Permukaan: Setelah sandblasting, inspektur Quality Assurance (QA) kami menggunakan Testex Replica Tape khusus yang ditekan pada permukaan logam, diukur dengan pengukur ketebalan presisi.
-
Tujuan: Kami memastikan permukaan baja mencapai kekasaran mikro yang terkontrol dan seragam. Alur mikro ini bertindak seperti "cangkuk" mekanis kecil (sama seperti Velcro) yang memungkinkan lapisan cat pertama menusuk dalam ke logam.
Langkah 2: Uji Adhesi Pull-Off Laboratorium
Bagaimana kami bisa 100% yakin bahwa cat tidak akan terkelupas ketika pekerja Anda memasang pipa di lokasi, atau ketika pipa mengalami perubahan suhu ekstrem di musim panas dan dingin?
Kami mengujinya di laboratorium menggunakan metode uji pull-off destruktif!
-
Menyiapkan Uji: Bersama dengan pipa produksi aktual Anda, kami menyiapkan pelat uji baja yang cocok yang melalui proses sandblasting dan pengecatan yang sama persis.
-
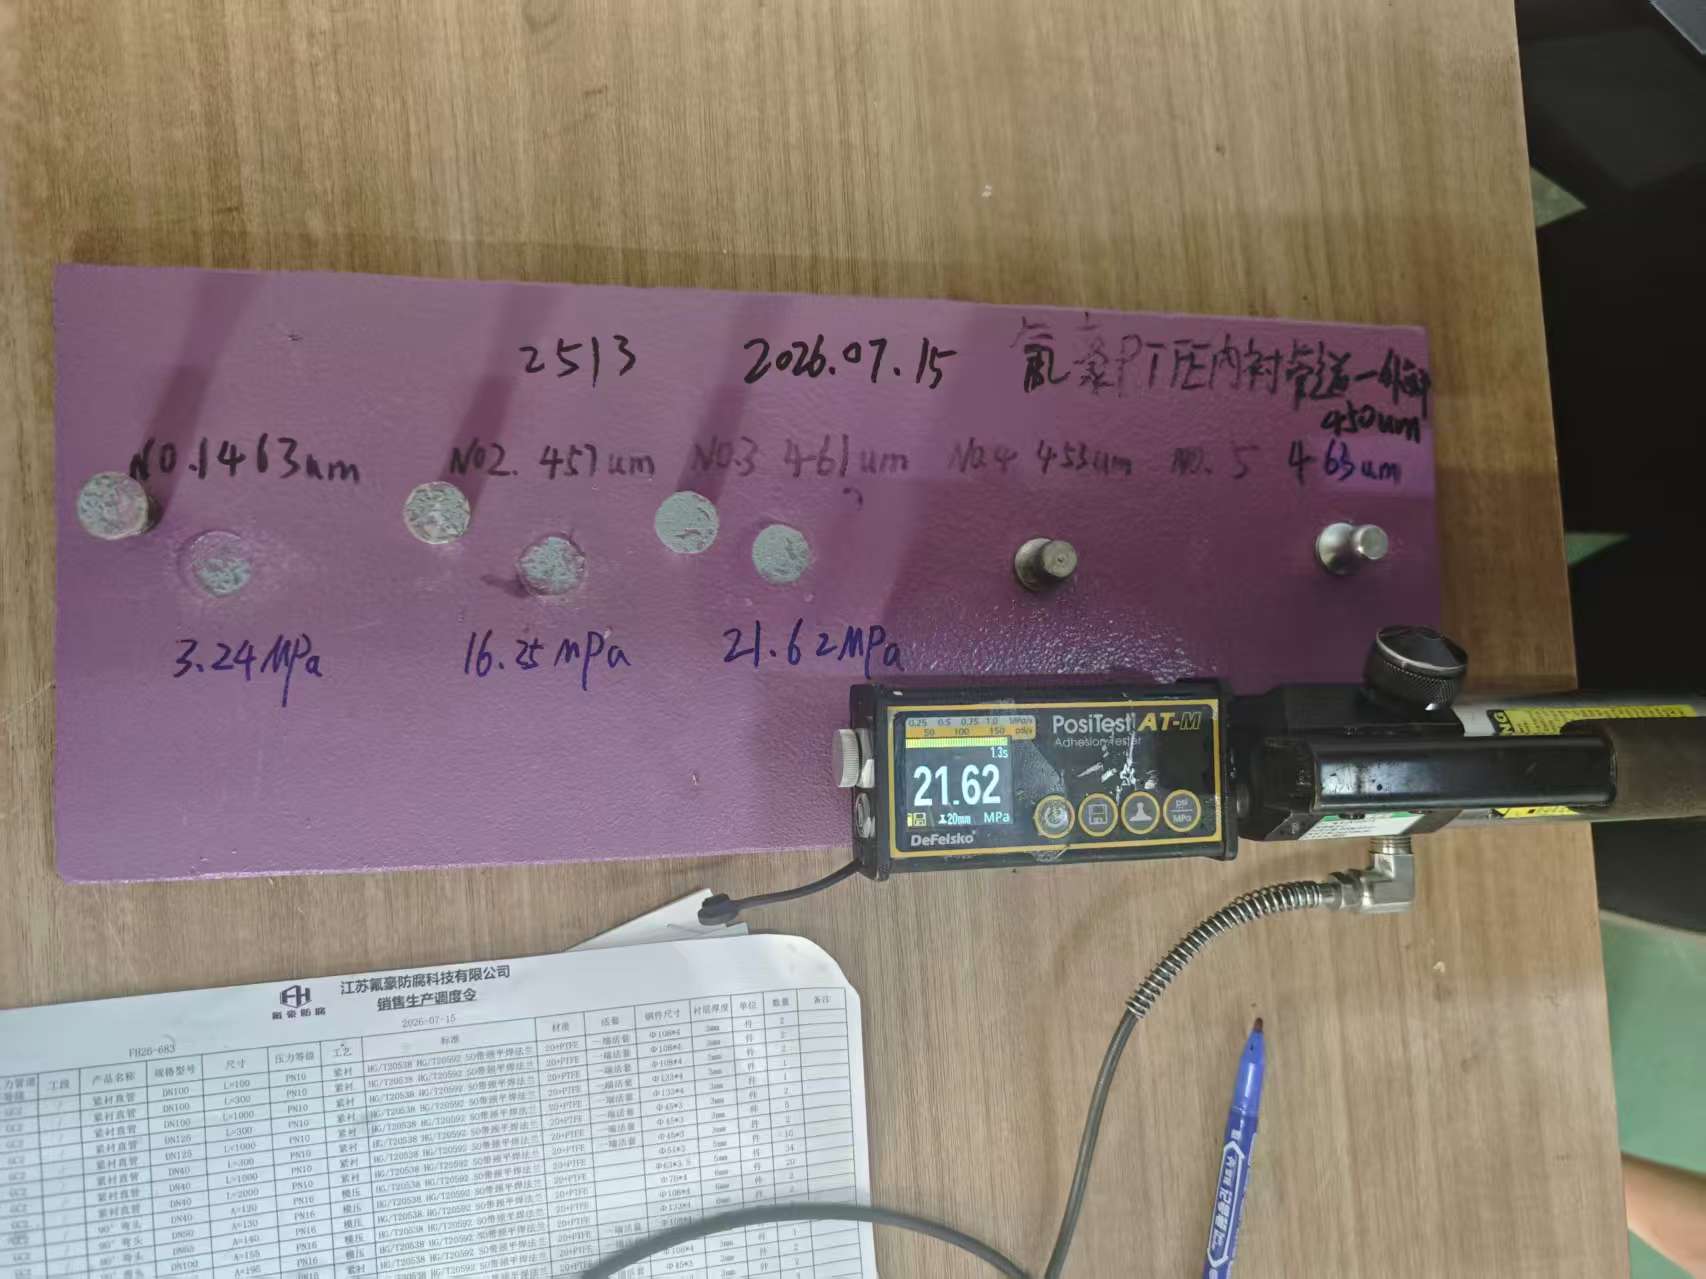
Menempelkan Stud: Stud logam bulat kecil (disebut dolly) ditempelkan erat pada pelat uji yang dicat menggunakan epoxy industri kekuatan tinggi. Kami membiarkan lem mengering sepenuhnya sampai menjadi padat seperti batu.
-
Uji Tarik: Teknisi QA kami memasang alat hidrolik khusus (PosiTest Adhesion Tester) pada stud logam dan perlahan menaikkan gaya tarik secara lurus ke atas.
-
Hasil: Mesin mengukur jumlah gaya yang tepat diperlukan untuk merobek cat dari baja. Sementara pengecatan komersial standar mungkin terlepas pada tekanan lebih rendah, lapisan kinerja tinggi kami tetap kuat hingga 20 MPa atau lebih. Artinya dibutuhkan gaya yang sangat besar sebelum ikatan bahkan berpikir untuk putus.
Langkah 3: Mengukur Ketebalan Film Kering (DFT)
Jika lapisan cat diaplikasikan terlalu tipis, oksigen dan kelembaban dapat merembes perlahan melalui lubang jarum mikroskopis seiring waktu, menyebabkan karat tersembunyi di bawah cat. Di sisi lain, jika cat diaplikasikan terlalu tebal dalam satu lapisan, ia bisa retak saat mengering. Menemukan keseimbangan yang tepat sangat penting.
-
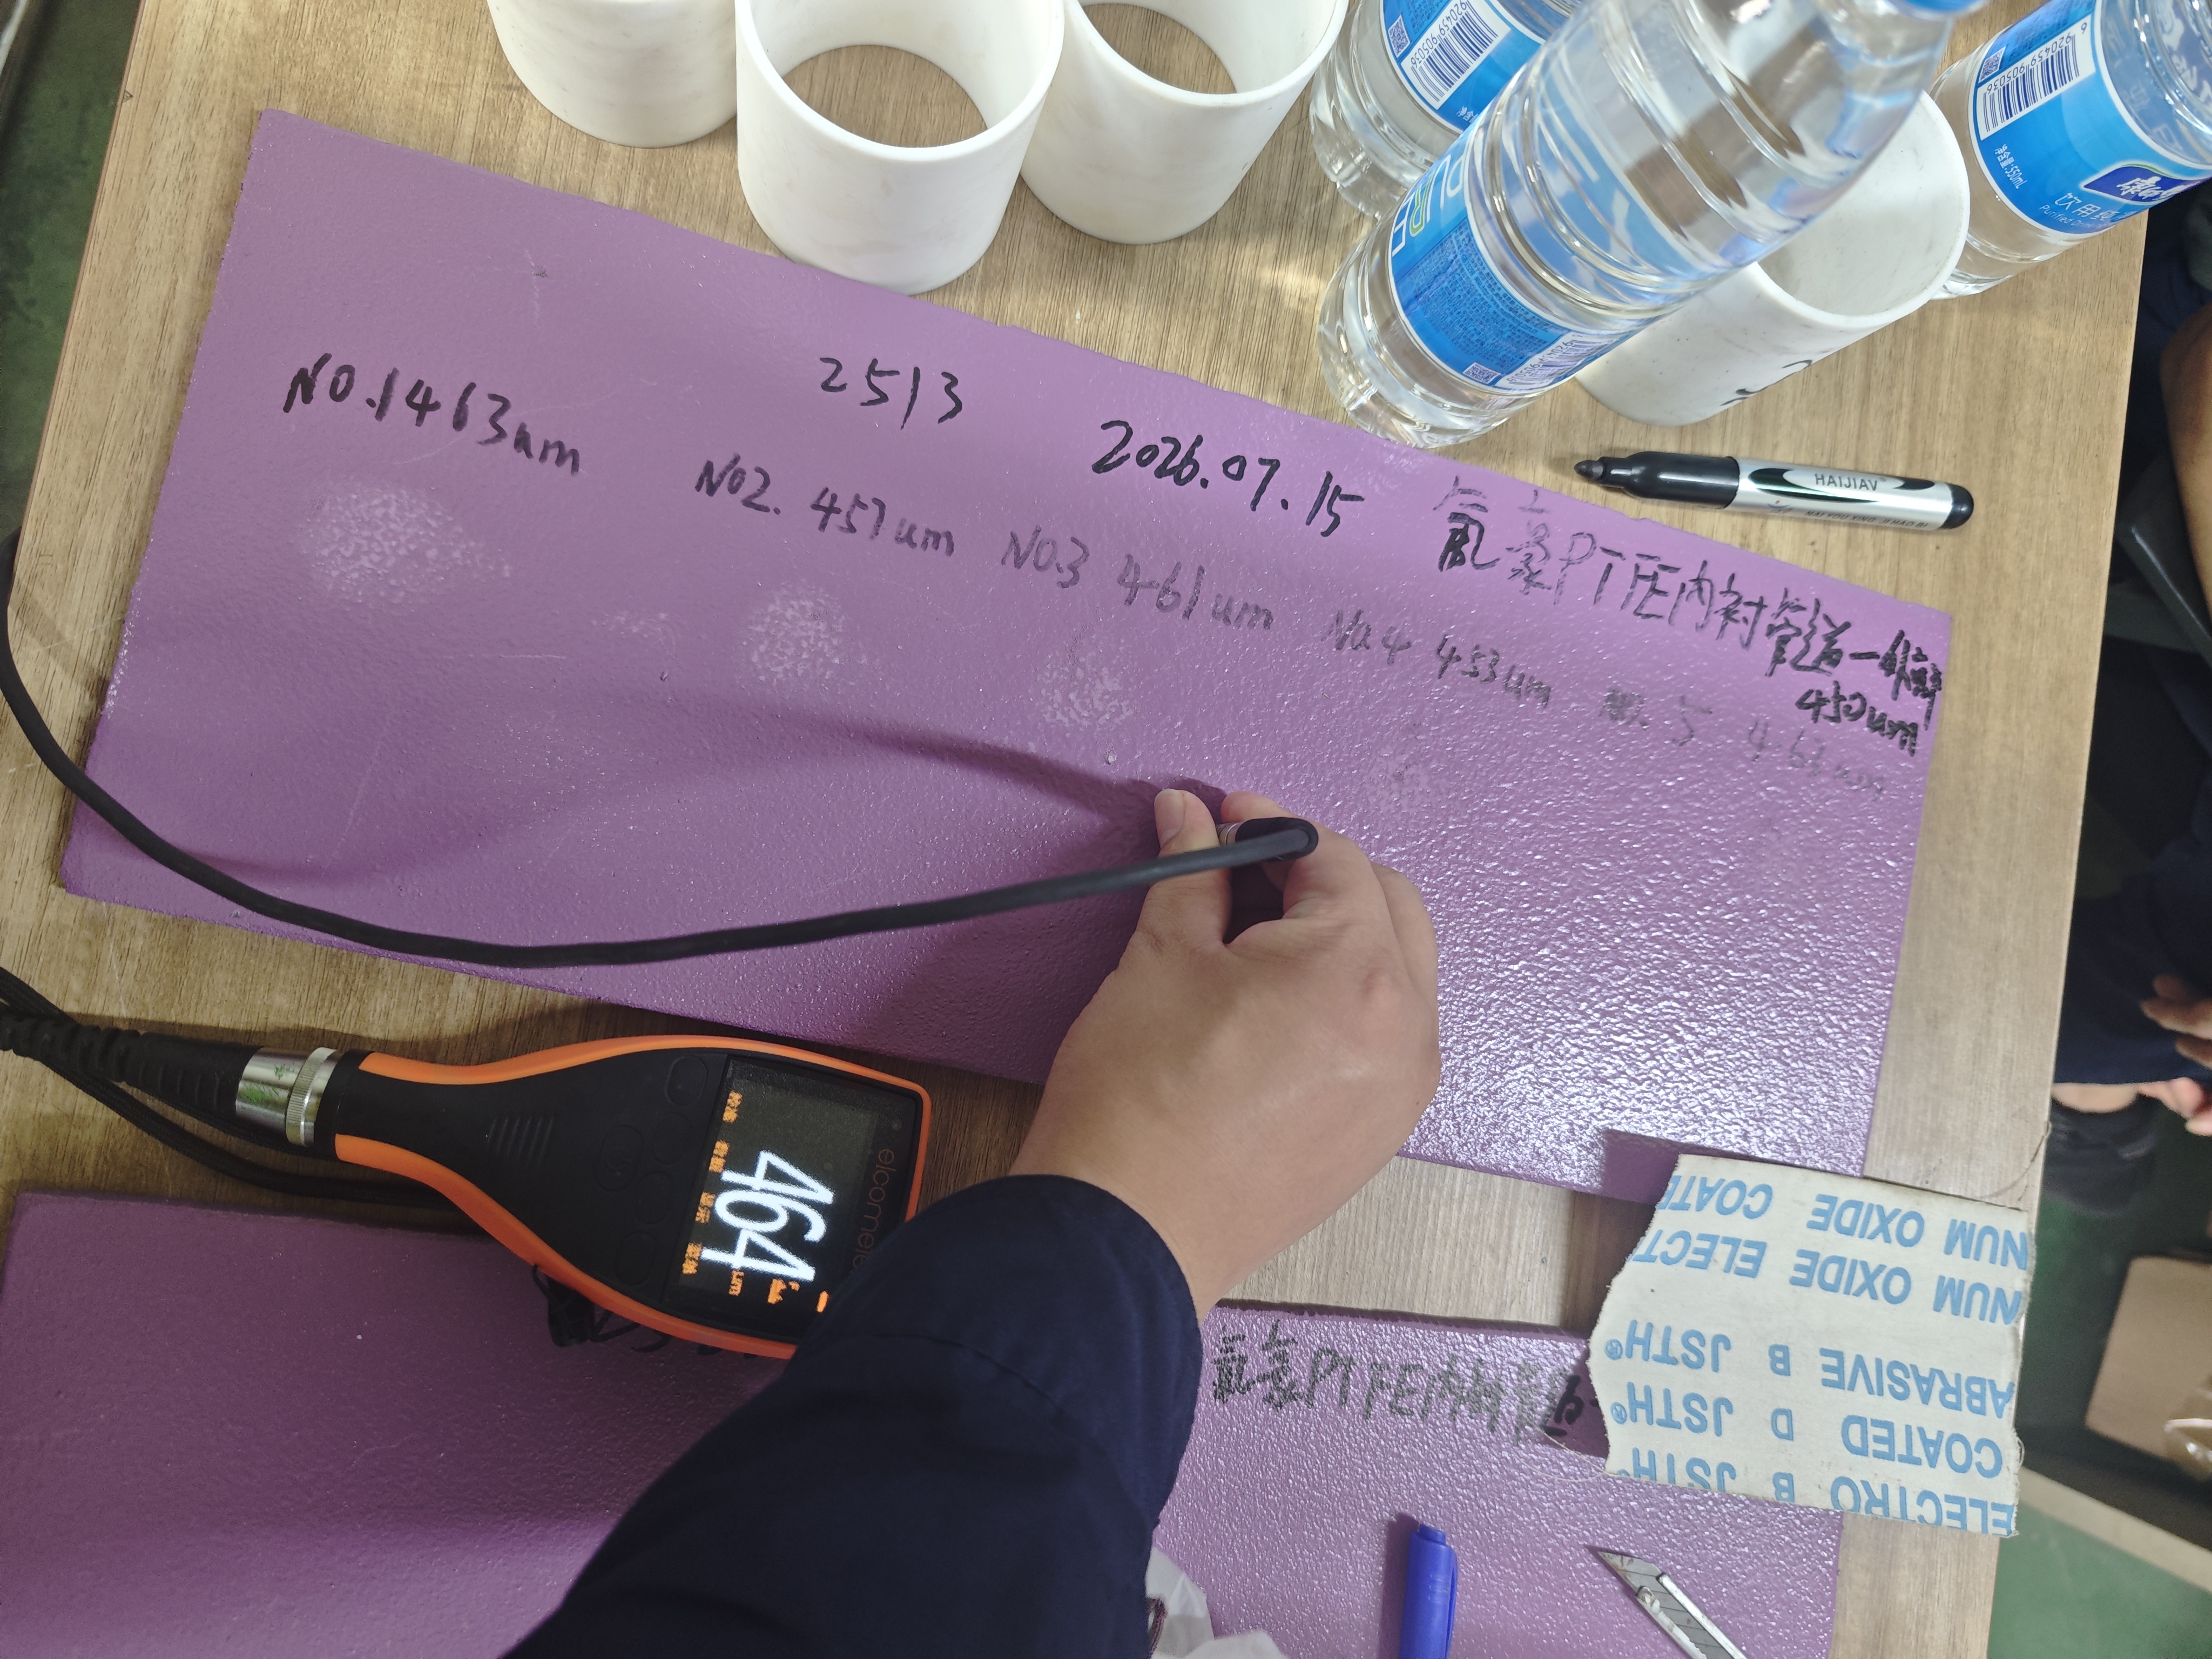
Pemeriksaan Pengukur Digital: Inspektur menggunakan meter magnetik digital genggam (seperti pengukur digital Elcometer) untuk menguji ketebalan cat di puluhan titik berbeda di seluruh badan pipa, leher flange, dan sambungan las.
-
Rentang Target Konsisten: Untuk lingkungan pabrik kimia heavy-duty, kami mempertahankan total ketebalan film kering sekitar 400 hingga 460 mikron.
-
Jaminan Cakupan Penuh: Dengan menguji banyak titik pada setiap spool, kami menjamin tidak ada "titik tipis" yang terExposed ke korosi atmosfer.
Manfaat Praktis untuk Manajer Pengadaan
Dengan menegakkan uji laboratorium dan pabrik yang ketat ini, kami memberikan manfaat nyata untuk timeline proyek dan anggaran Anda:
-
Tidak Ada Perawatan Tak Terduga: Anda tidak perlu mengirim kru pengecatan ke perancah untuk mengecat ulang pipa eksterior yang berkarat setiap dua tahun.
-
Masa Layanan yang Cocok: Perlindungan baja eksterior dibangun untuk mencocokkan masa pakai panjang dan andal dari lapisan PTFE internal.
-
Pelacakan Kualitas Penuh: Setiap hasil uji—dari kedalaman profil permukaan hingga ketebalan cat akhir—didokumentasikan dan dilampirkan pada sertifikat inspeksi batch Anda.
Apa Selanjutnya?
Menguji ketebalan dan adhesi cat hanya setengah dari cerita. Setelah cat mengering sepenuhnya, bagaimana kami melindungi spool berat ini selama transit laut sehingga tiba di lokasi proyek Anda tanpa satu goresan pun?
Baca Bagian 2 untuk mengetahui pemeriksaan lapisan terakhir kami, perlindungan penyegelan flange, dan alur kerja pengemasan ekspor internasional!


